Veel meer dan een moertje in een gat
Een gat maken, insert erin, pers naar beneden en klaar.
Zo eenvoudig kan het eruitzien. Maar wie regelmatig zelfclinchede moeren, draadeinden en afstandsbussen in dun plaatwerk verwerkt, weet dat er achter die paar seconden per insert behoorlijk wat materiaalkunde, nauwkeurigheid en werkvoorbereiding schuilgaat.
Want hoe groot moet het gat precies zijn? Hoeveel kracht moet de pers leveren? Welk koppel mag later op de verbinding worden gezet? Kan de insert vóór het kanten worden geplaatst, of moet dat juist daarna? Wat gebeurt er wanneer we een insert in RVS 304 persen? En wat als een aluminium product daarna nog chemisch wordt behandeld?
In deze deep dive kijken we naar tien aspecten van het inpersen van inserts die in de praktijk het verschil maken tussen “hij zit erin” en “dit is een betrouwbare technische verbinding”.
Voor de leesbaarheid gebruiken we in dit artikel het woord ‘insert’. Technisch gaat het om self-clinching fasteners: onder andere zelfclinchede moeren, studs en afstandsbussen.

1. Waarom blijft een ingeperste insert eigenlijk zitten?
Een self-clinching insert wordt niet vastgezet doordat hij simpelweg heel strak in een gat wordt geperst. Het principe is subtieler.
De insert wordt in een nauwkeurig gat geplaatst en vervolgens met een gecontroleerde kracht tussen twee evenwijdige gereedschapsvlakken in de plaat geperst. Daarbij vervormt in principe niet de insert, maar vloeit het plaatmateriaal plastisch rondom de speciale geometrie van de insert.
Bij een clinchmoer bevindt zich bijvoorbeeld een ondersnijding onder de kop. Tijdens het persen wordt materiaal uit de plaat in deze ruimte gedwongen. Een vertanding of andere geometrie zorgt daarnaast voor weerstand tegen verdraaien. De insert wordt daarmee mechanisch opgesloten in de plaat.
Daarmee volgt meteen een fundamentele voorwaarde: de plaat moet zachter en voldoende vervormbaar zijn ten opzichte van de insert. Is de plaat te hard, dan vloeit het materiaal onvoldoende. Is de insert zelf te zacht, dan kan juist de insert vervormen.
Dat is bijvoorbeeld de reden dat voor RVS-plaat speciale geharde inserts bestaan. Een gewone 300-serie RVS clinchmoer is volgens de fabrikant niet geschikt om in een RVS-plaat te worden geperst; voor die toepassing worden onder andere geharde A286-inserts gebruikt.
Inpersen is dus in essentie een gecontroleerde koudvervorming van plaatmateriaal.

Bron: PennEngineering, PEM® – The Self-Clinching Fastener Handbook
2. Het gat: 5,4 mm is niet hetzelfde als 5,41 mm
Daarmee komen we bij misschien wel de belangrijkste voorwaarde voor een betrouwbare clinchverbinding: het gat.
De toleranties zijn klein.
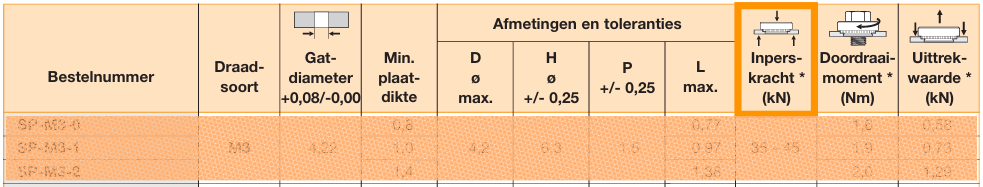
Neem als voorbeeld een geharde M4-clinchmoer voor RVS. Voor een PEM SP-M4 wordt een gatdiameter van 5,41 mm met een tolerantie van +0,08/-0,00 mm voorgeschreven. Een gat van 5,6 mm is dus niet “ongeveer goed”.
Dat is logisch als we teruggaan naar het werkingsprincipe. Is het gat te groot, dan is er onvoldoende plaatmateriaal beschikbaar om goed in de ondersnijding van de insert te vloeien. De houdkracht kan daardoor afnemen. Is het gat te klein of geometrisch onjuist, dan kan het materiaal bij het persen juist ongecontroleerd vervormen.
Daarom gaat het niet uitsluitend om nominale diameter. Ook de rondheid, snijkwaliteit, coniciteit en toestand van de rand zijn relevant.
Zelfclinchede inserts stellen daarbij soms andere eisen dan constructeurs intuïtief verwachten. Een gat uitgebreid ontbramen of voorzien van een afschuining is bijvoorbeeld meestal niet de bedoeling. Daarmee wordt juist materiaal weggehaald dat nodig is om de clinchverbinding te vormen. PEM schrijft voor veel toepassingen voor dat de gaten niet worden ontbraamd of verzonken en noemt voor de algemene gatdiameter een tolerantie van +0,08/-0,00 mm.
Ook de productiemethode doet ertoe. Ponsen, boren en lasersnijden leveren niet exact dezelfde gatwand op. Vooral bij RVS kan lokale verhitting of koudvervorming de randzone bovendien harder maken. De fabrikant waarschuwt expliciet dat bijvoorbeeld ponsen en lasersnijden van 300-serie RVS de omgeving van het gat lokaal kunnen verharden.
Een gat voor een insert is kortom geen hulpgat. Het is onderdeel van de verbinding.

3. Plaatdikte en insert horen bij elkaar
“M4” vertelt nog lang niet genoeg over de juiste insert.
Van dezelfde M4-clinchmoer bestaan verschillende uitvoeringen met verschillende zogenaamde shank- of lengtecoden. Welke uitvoering geschikt is, hangt onder andere af van de plaatdikte.
Dat verschil heeft daadwerkelijk invloed op de mechanische prestaties.
Voor de SP-M4 in RVS 304 geeft PEM bijvoorbeeld bij verschillende shank-uitvoeringen torque-outwaarden van ongeveer 3,38, 4,18 en 5,08 Nm. Ook de push-outwaarde neemt bij de passende langere uitvoering sterk toe.
Daar zit een eenvoudige mechanische verklaring achter: voor een goede verbinding moet voldoende plaatmateriaal rondom de juiste clinchgeometrie kunnen worden vervormd. De plaatdikte bepaalt hoeveel materiaal daarvoor beschikbaar is en welke geometrie gebruikt kan worden.
Daarom adviseert de fabrikant binnen de beschikbare plaatdikte doorgaans de grootst mogelijke passende shanklengte voor maximale prestaties.
Bij de werkvoorbereiding kijken we dus niet alleen naar M3, M4 of M5, maar naar de volledige combinatie van schroefdraad, type insert, plaatmateriaal, materiaaldikte en benodigde mechanische prestaties.

4. Perskracht: harder is niet automatisch beter
Voor het vormen van de verbinding is behoorlijk wat kracht nodig.
Bij diezelfde SP-M4 in RVS 304 geeft PEM, afhankelijk van de uitvoering, installatiekrachten van ongeveer 40 tot 49 kN op. Dat is ruwweg de gewichtskracht van vier tot vijf ton.
Maar méér kracht is niet automatisch beter.
Bij te weinig kracht stroomt onvoldoende materiaal in de clinchzone en wordt de insert niet volledig gezet. Bij te veel kracht kan de plaat vervormen, de kop van de insert worden beschadigd of zelfs het schroefdraad vervormen.
De installatie moet daarom plaatsvinden met een geleidelijk opgebouwde, gecontroleerde perskracht tussen parallelle gereedschappen. Een insert erin slaan met een hamer levert nadrukkelijk niet hetzelfde resultaat op: het materiaal krijgt dan niet de gelegenheid gelijkmatig rondom de insert te vloeien.
De waarden uit een tabel zijn daarbij het uitgangspunt. De uiteindelijke instelling hoort bij een werkelijk proces: materiaalbatch, plaatdikte, gatkwaliteit, gereedschap en insert spelen allemaal mee.
Inpersen is dus niet: kracht erop tot hij vlak zit.
Het is een gecontroleerd vormproces.
5. Hoeveel torque kan een insert eigenlijk hebben?
Dit is een onderwerp waarbij begrippen gemakkelijk door elkaar gaan lopen.
Bij een clinchverbinding zijn verschillende belastingen van belang. Torque-out is het koppel waarbij de insert ten opzichte van de plaat begint te verdraaien. Push-out is de axiale kracht waarmee de insert uit de plaat gedrukt kan worden. Daarnaast is er het aandraaimoment van de bout of moer waarmee later de daadwerkelijke montage wordt gemaakt.
Die drie waarden zijn niet hetzelfde.
Een torque-outwaarde van bijvoorbeeld 5 Nm betekent dus niet automatisch dat een bout met 5 Nm mag worden aangedraaid.
Voor het toegestane aandraaimoment moet de gehele boutverbinding worden bekeken. Daarbij spelen onder andere de insert zelf, de sterkteklasse van de bout, materiaal en oppervlaktebehandeling, het oppervlak waarop de bout of moer wordt aangedraaid en vooral de wrijving een rol.
PEM publiceert daarom afzonderlijke tabellen voor aanbevolen aandraaimomenten en rekent daarbij bijvoorbeeld met een aangenomen nut factor K van 0,20. De fabrikant waarschuwt nadrukkelijk dat de werkelijke wrijvingsfactor kan afwijken.
Dat verschil is belangrijk. Het grootste deel van het aangebrachte aandraaimoment wordt namelijk niet omgezet in nuttige voorspankracht, maar gaat verloren aan wrijving in draad en aanlegvlak. Een andere coating of smering kan daardoor bij exact hetzelfde aandraaimoment een heel andere voorspankracht veroorzaken.
De vraag “hoeveel Nm kan deze insert hebben?” heeft dus geen universeel antwoord.
We moeten weten: welke insert, in welk materiaal en welke dikte, met welke bout, welke sterkteklasse, welke oppervlakteconditie en welke gewenste voorspanning?

6. Afstand tot een rand – en tot een zetting
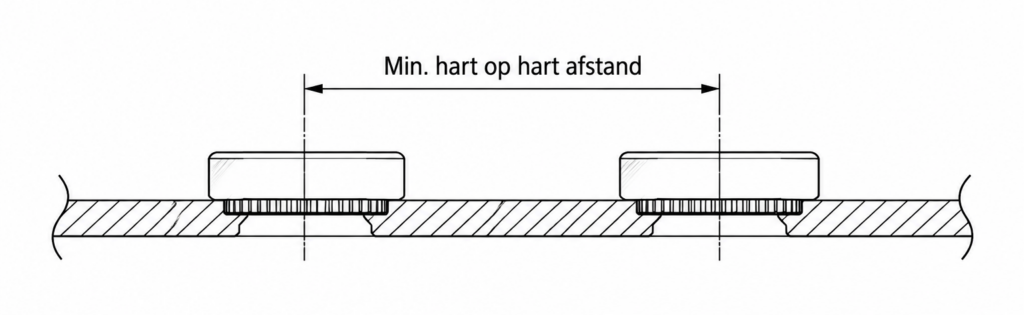
Een insert veroorzaakt tijdens het persen een lokale materiaalverplaatsing. Daarom moet rond de insert voldoende ongestoord plaatmateriaal aanwezig zijn.
Fabrikanten geven daarvoor een minimale hart-op-randafstand op. Voor de eerder genoemde SP-M4 bedraagt deze bijvoorbeeld 6,9 mm. Komt een insert dichter bij een vrije plaatrand, dan kan de plaat naar buiten uitwijken en nemen vervorming en kans op verminderde prestaties toe.
Maar in de dagelijkse plaatwerkpraktijk bestaat nog een tweede rand die minstens zo belangrijk is: de zetlijn.
Wanneer een gat dicht bij een zetting ligt, wordt de omgeving van dat gat tijdens het kanten opnieuw plastisch vervormd. Een gat kan daardoor iets ovaal trekken of plaatselijk van vorm veranderen.
Dat is vervelend wanneer daar vóór het kanten al een insert in zit. De geometrie waarmee het plaatmateriaal de insert vasthoudt, kan opnieuw worden belast. In het slechtste geval vermindert de verbinding zo sterk dat de insert na het kanten los zit of zelfs uitvalt.
Daarom bepalen we voor inserts dichtbij een zetting bewust de procesvolgorde.
Soms moet de insert eerst worden geplaatst. Soms juist nadrukkelijk ná het kanten.
En daar begint werkvoorbereiding interessant te worden.

Bron: PennEngineering, PEM® – The Self-Clinching Fastener Handbook

Bron: PennEngineering, PEM® – The Self-Clinching Fastener Handbook

Bron: PennEngineering, PEM® – The Self-Clinching Fastener Handbook
Bron: PennEngineering, PEM® – The Self-Clinching Fastener Handbook
7. Kunnen we er na het kanten nog wel bij?
In een vlakke laseruitslag is vrijwel ieder gat eenvoudig bereikbaar.
Na het kanten is dat een heel ander verhaal.
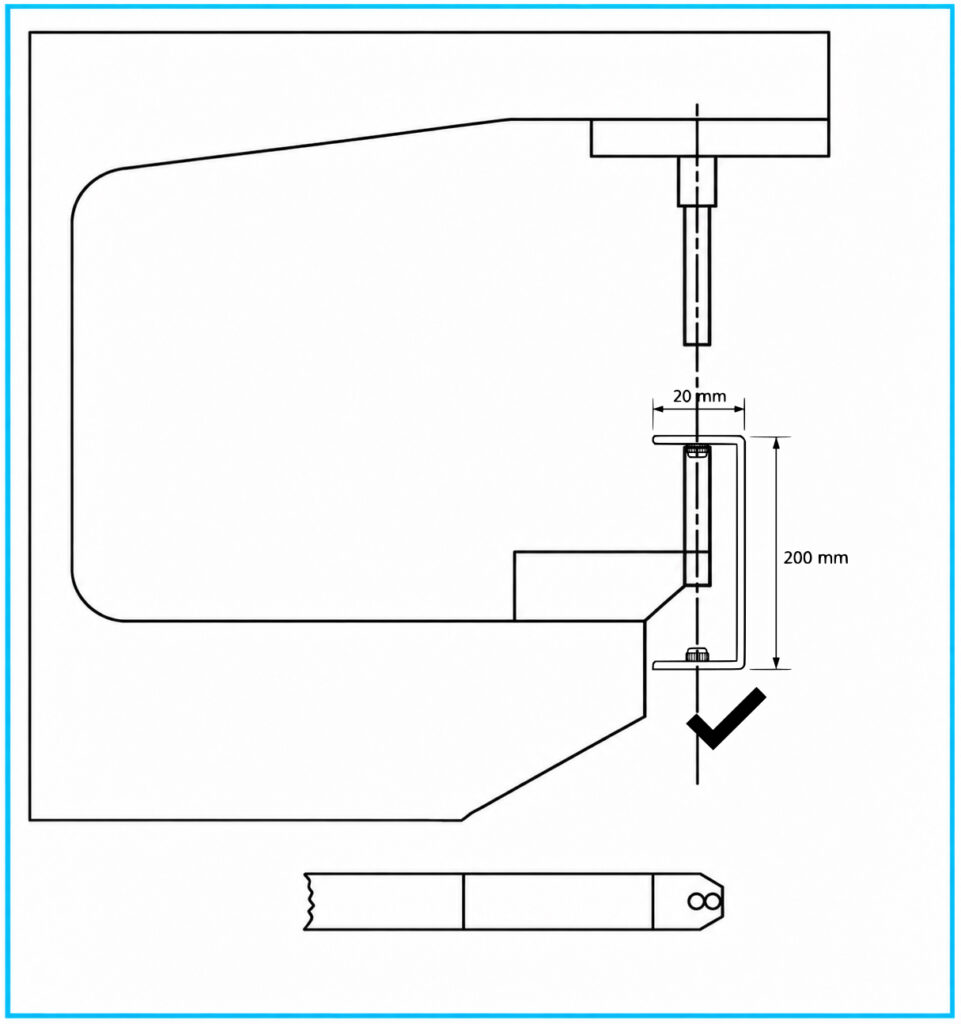
Een inpersmachine heeft een bepaalde vrije hoogte en bereik, terwijl ook het boven- en ondergereedschap fysiek rondom de insert moeten passen. De twee gereedschapsvlakken moeten bovendien goed tegenover elkaar kunnen staan om de noodzakelijke parallelle perskracht te leveren.
Een insert diep in een reeds gekante kast kan daardoor theoretisch perfect ontworpen zijn, maar praktisch niet meer bereikbaar zijn.
Daarom persen we waar mogelijk inserts in terwijl een onderdeel nog vlak is en gaan we daarna pas kanten.
Maar zoals we bij het vorige punt zagen, kan dat juist niet wanneer de insert te dicht bij een zetting staat.
Zo kan een ogenschijnlijk eenvoudig product een route krijgen als:
laseren → inserts persen → kanten → opnieuw inserts persen.
Het product gaat dus bewust van de ene afdeling naar de andere en soms weer terug.
Dat lijkt op het eerste gezicht inefficiënt. In werkelijkheid is het precies andersom: de werkvolgorde is vooraf zo gekozen dat iedere insert betrouwbaar kan worden gezet én alle zettingen nog gemaakt kunnen worden.
De positie van één klein M4-moertje kan daarmee de productieroute van het complete plaatdeel bepalen.

PennEngineering, PEMSERTER® Series 4® Pneumatic Machine – Fastener Insertion Machines, https://www.haeger.com


8. RVS 304: wat gebeurt er met het materiaal tijdens het inpersen?
Bij RVS 304 wordt het verhaal materiaalkundig nog interessanter.
RVS 304 heeft in de uitgangstoestand hoofdzakelijk een austenitische kristalstructuur. Austeniet heeft een face-centered cubic, of FCC-kristalrooster, en 304 behoort tot de zogenaamde metastabiele austenitische roestvaststalen.
Bij voldoende plastische koudvervorming kan een gedeelte van die austenitische structuur overgaan in vervormingsgeïnduceerd martensiet. Tegelijkertijd treedt sterke werkversteviging op: naarmate het materiaal verder plastisch wordt vervormd, is steeds meer spanning nodig om het nog verder te vervormen. Dit verschijnsel bij 304 is uitvoerig beschreven in de materiaalkundige literatuur.
En laat koudvervorming nu precies zijn wat we bij clinchen doen.
Rond de ondersnijding van de insert wordt het RVS lokaal gedwongen sterk te vloeien. Juist daar ontstaat dus een zwaar koudvervormde en werkverstevigde zone waarin, afhankelijk van onder andere vervormingsgraad, temperatuur en exacte samenstelling, ook martensiet kan ontstaan.
Praktisch heeft dat een belangrijke consequentie.
Wanneer een verkeerde insert eenmaal in RVS 304 is geperst, hebben we rondom het gat niet langer hetzelfde zachte, oorspronkelijke uitgangsmateriaal. De clinchzone is vervormd en harder geworden. Simpelweg de insert verwijderen en een andere variant in precies dezelfde zone persen, levert daarom niet vanzelf opnieuw dezelfde gecontroleerde materiaalvloeiing op.
In onze werkvoorbereiding behandelen we een eenmaal geclinchte positie in RVS daarom niet als vrij uitwisselbaar.
Dat betekent overigens niet dat technisch nooit een reparatie mogelijk is. Fabrikanten kennen specifieke reparatieprocedures waarbij een insert wordt uitgedrukt, het gat opnieuw wordt gekalibreerd of vergroot en vervolgens een passende vervangende insert wordt toegepast.
Maar dat is iets wezenlijk anders dan: oude insert eruit, nieuwe erin en verder.
Bij RVS 304 is de geschiedenis van het materiaal letterlijk in de microstructuur terug te vinden.

Bron: Crystals 15 (2025), artikel 652.

Bron: Crystals 15 (2025), artikel 652.
e (epsilon) geeft in de afbeelding de mate van vervorming (rek) van het RVS 304 aan. Een hogere e betekent dat het materiaal sterker plastisch is vervormd.
Weinig vervorming — voornamelijk austeniet
Bij ongeveer 10% koude vervorming bij kamertemperatuur zijn vooral vervormingsbanden zichtbaar. In het onderzoek werd hier nog geen α′-martensiet gemeten.
Meer vervorming — martensiet ontstaat
Bij ongeveer 30% koude vervorming bij kamertemperatuur is een deel van het oorspronkelijke austeniet omgezet in α′-martensiet. In dit onderzoek werd ongeveer 11,4% α′-martensiet gemeten.
9. Inserts en oppervlaktebehandeling
Ook de plaats van het inpersen ten opzichte van de oppervlaktebehandeling moet bewust worden gekozen.
Een clinchverbinding heeft schoon, vervormbaar basismateriaal nodig. Een lak- of poedercoatlaag tussen insert en plaat belemmert de materiaalvloeiing en kan bij het persen beschadigen of afbrokkelen. PEM adviseert daarom onder andere nadrukkelijk om self-clinching fasteners niet ná verf of poedercoating in de gecoate zijde te plaatsen.
Bij gepoedercoate plaatdelen is de logische route daarom vaak eerst clinchen en daarna coaten.
Maar daarmee ontstaan weer nieuwe aandachtspunten. Moet het schroefdraad tijdens het poedercoaten worden afgedopt? Mag de kop van een insert worden meegespoten? Heeft een klant elektrische geleiding via de insert nodig? En wat betekent de materiaalcombinatie voor corrosie?
Vooral wanneer verschillende metalen met elkaar worden gecombineerd, kan in aanwezigheid van vocht of een ander elektrolyt galvanische corrosie een rol gaan spelen. Zo vraagt bijvoorbeeld RVS in aluminium om een bewuste materiaalkeuze en beoordeling van de gebruiksomstandigheden. PEM wijst daar eveneens op bij de combinatie van passief RVS en aluminium plaat.
De insertkeuze is daarmee niet alleen een mechanische keuze.
Ook de gewenste eindafwerking en gebruiksomgeving horen eigenlijk al bekend te zijn vóórdat de eerste insert wordt geselecteerd.

10. Aluminium op aluminium: dezelfde metaalsoort, maar niet dezelfde chemie
Bij aluminium hebben wij ooit zelf op een nogal overtuigende manier geleerd waarom die procesvolgorde belangrijk is.
Een aluminium plaat met aluminium inserts werd na het inpersen chemisch voorbehandeld – een beits-/conversieproces dat in de praktijk vaak als beitsen en passiveren wordt aangeduid.
Daarna zaten sommige inserts niet meer vast.
Ze vielen er letterlijk uit.
Op het eerste gezicht is dat vreemd. Aluminium insert, aluminium plaat: hetzelfde materiaal toch?
Niet helemaal.
Voor self-clinching is juist een verschil in mechanische eigenschappen noodzakelijk. Een relatief zachte aluminium plaat moet kunnen vloeien, terwijl de insert harder moet zijn. Aluminium clinchmoeren worden daarom bijvoorbeeld vervaardigd uit 2024-T4, terwijl voor aluminium afstandsbussen onder andere 7075-T6 wordt gebruikt. Een plaat kan ondertussen bijvoorbeeld uit het veel zachtere 5052 bestaan.
Allemaal aluminium, maar metallurgisch zeer verschillende legeringen.
En dat verschil wordt relevant tijdens een chemische voorbehandeling.
Bij beitsen wordt aluminium daadwerkelijk chemisch opgelost. Verschillende legeringen reageren daarbij niet noodzakelijk met dezelfde snelheid en op dezelfde manier. Met name de legeringselementen in hoogsterkte-aluminium beïnvloeden de chemische reactie aan het oppervlak.
Er komt nog iets bij.
Rond een ingeperste insert bevinden zich zeer kleine spleten en holtes. Daar kan procesvloeistof achterblijven en veel langer contact houden met het materiaal dan op een vrij plaatoppervlak.
PennEngineering waarschuwt hier expliciet voor in zijn richtlijn over het oppervlaktebehandelen van samenstellingen met self-clinching fasteners. Voor bijvoorbeeld 5052-plaat met aluminium fasteners stelt de fabrikant dat het geheel in principe geanodiseerd of van een conversiecoating kan worden voorzien, maar dat voldoende spoelen essentieel is om achtergebleven bijtende procesvloeistof te verwijderen. De aluminium fasteners zijn daarbij gewoonlijk uit 2024-T4 of 7075-T6 vervaardigd.
Daar zit waarschijnlijk ook de verklaring voor wat wij destijds zagen.
De clinchverbinding is afhankelijk van een relatief kleine hoeveelheid aluminium die tijdens het persen in de ondersnijding van de insert is gevloeid. Wanneer juist in of rondom die zone tijdens het chemische proces materiaal wordt aangetast of opgelost, kan de mechanische borging afnemen.
Er hoeft daarvoor helemaal niet veel materiaal te verdwijnen.
Een verschil van enkele honderdsten kan bij een nauwkeurig ontworpen clinchverbinding het verschil maken tussen betrouwbaar vast en niet meer betrouwbaar vast.
Daarom trekken wij uit zo’n ervaring niet de conclusie dat aluminium inserts nooit vóór een chemische behandeling mogen worden geplaatst. Dat is technisch te absoluut; ook de fabrikant beschrijft processen waarbij complete aluminium samenstellingen wel degelijk worden behandeld.
De les is een andere:
plaatlegering, insertlegering én oppervlaktebehandeling moeten als één technisch systeem worden beschouwd.
En ook dat hoort bij de werkvoorbereiding.
Een insert begint al bij het ontwerp
Dat is misschien wel de rode draad door al deze onderwerpen.
Op een tekening staat soms alleen:
M4 draad.
Maar voordat die M4 daadwerkelijk betrouwbaar in een dunne plaat zit, moeten behoorlijk wat vragen worden beantwoord:
Welke insert gebruiken we?
Welke plaatlegering hebben we?
Hoe hard is die plaat?
Hoe dik is hij?
Welke gatdiameter en tolerantie zijn nodig?
Hoe wordt het gat gemaakt?
Welke perskracht hoort daarbij?
Hoeveel torque-out en push-out hebben we nodig?
Welk aandraaimoment krijgt de uiteindelijke boutverbinding?
Hoe dicht ligt de insert bij een zetting?
Persen we vóór of na het kanten?
Kunnen we er na het kanten nog bij?
En welke oppervlaktebehandeling volgt daarna?
Pas wanneer die vragen gezamenlijk zijn beantwoord, is een klein symbooltje op een tekening veranderd in een reproduceerbare productieoplossing.
Dat is precies wat dun plaatwerk interessant maakt. De onderdelen lijken eenvoudig. Maar materiaal, geometrie, toleranties en processtappen grijpen voortdurend in elkaar.
Of, iets minder technisch gezegd:
Als het makkelijk was, had u ons niet nodig.